









Thiết kế khuôn ép cho vỏ trang trí bên ngoài của hộp âm thanh
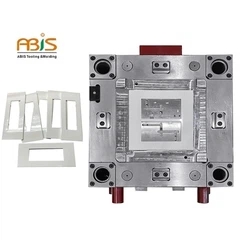
Vỏ ngoài của loa như hình 1. Kích thước tối đa của sản phẩm là 132,61 mm x 78,21 mm x 42,81 mm, độ dày trung bình của phần nhựa là 1,80 mm, chất liệu của phần nhựa là ABS, độ co ngót tỷ lệ là 1,005, và chất lượng của phần nhựa là 24,17 gam. . Yêu cầu kỹ thuật đối với các bộ phận bằng nhựa là không được có các khuyết tật như đỉnh, không hài lòng với quá trình ép phun, đường chảy, lỗ rỗng, biến dạng cong vênh, vệt bạc, vật liệu nguội, đường phản lực, v.v.

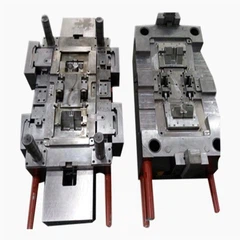
Cấu tạo của phần nhựa là vỏ dị hình, thiết kế của phần nhựa và khuôn 3D được thể hiện trong bản vẽ 3D đính kèm. Lô sản xuất các bộ phận bằng nhựa tương đối lớn. Xem xét cấu trúc của các bộ phận nhựa và trọng lượng máy ép phun hiện có, khoang thiết kế khuôn được xếp hạng 1 trên 1. Khi trọng tải của máy ép phun lớn, bạn cũng có thể chọn khoang hạng 1 trên 2. Ba mặt của phần nhựa có các mặt bích đối diện với khuôn di động và mép của mặt lớn nhất có các lỗ để tạo thành khóa ngược. Mép hai mặt ngoài vuông góc với mặt trên, tức là hai mặt này cũng cần thiết kế thanh trượt Core-pull. Vì vậy, cái khó của thiết kế khuôn là thiết kế ba thanh trượt.
Khi thiết kế khuôn, cần tạo góc dập khuôn cho phần nhựa. Chất liệu nhựa khác nhau, chiều cao xương khác nhau, và giá trị góc của góc sập cũng khác. Nếu độ dốc giàn giáo quá lớn sẽ ảnh hưởng đến sự xuất hiện của phần nhựa; nếu độ dốc của giàn giáo quá nhỏ, phần nhựa sẽ bị kéo hoặc biến dạng trong quá trình hạ giàn. Kỹ sư thiết kế sản phẩm đôi khi không thiết kế được góc phác thảo trong bản vẽ 3D sản phẩm. Khi thiết kế khuôn, người thiết kế khuôn cần làm việc với thiết kế sản phẩm để xác định độ dốc đẩy khuôn của chi tiết nhựa.
Trong bộ khuôn này, hai mặt bên ngoài của chi tiết nhựa không có độ nghiêng giảm phân nên khi thiết kế khuôn phải thiết kế thanh trượt tạo hình tức là thanh trượt 2 và thanh trượt 3. Hai khuôn này. các mặt bên không được thiết kế xiên do đó, các kỹ sư thiết kế khuôn mẫu cần phải đưa ra những nhận định chính xác.
3 mặt của phần nhựa cần được thiết kế thanh trượt, và thanh trượt được thiết kế ở phía vận hành, phía vận hành đối diện và mặt đất. Không có thanh trượt ở phía bầu trời, và cổng được thiết kế ở trung tâm của khuôn. Cổng là cổng còi, có thể tự động phá vỡ khi mở khuôn, và khuôn có thể tự động bơm vào. Vòng định vị và lỗ KO của khuôn được thiết kế lệch tâm 30mm. Ba thanh trượt của khuôn được dẫn động bằng các trụ dẫn hướng xiên. Phần vị trí keo được thiết kế với miếng chèn thanh trượt, và miếng chèn thanh trượt được cố định trên ghế trượt từ bên cạnh.
Có hai đường cắt ở mặt sau của phần nhựa cần được thiết kế để tháo khuôn nghiêng. Do đó, việc đẩy các bộ phận bằng nhựa ra ngoài thông qua ống đẩy, ống hình trụ và ống đẩy nghiêng.
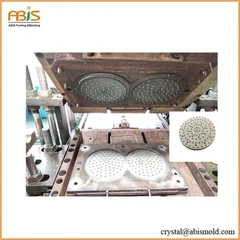
Việc thiết kế hệ thống làm mát khuôn phun thường được coi là vấn đề thứ yếu. Chưa chú ý đầy đủ đến kích thước và thiết kế cấu trúc của hệ thống làm mát. Việc thiết kế hệ thống làm mát không hợp lý sẽ gây ra ứng suất bên trong cho các chi tiết nhựa nhỏ, và gây biến dạng, thậm chí nứt ứng suất cho các chi tiết nhựa lớn có thành mỏng. Hơn nữa, làm mát không đủ sẽ dẫn đến chu kỳ đúc kéo dài, do đó làm giảm hiệu quả sản xuất. Để làm mát khuôn phun, hiệu quả nhất là vận chuyển nước trực tiếp. Như trong Hình 2, các khuôn di động và cố định của khuôn được thiết kế để vận chuyển nước trực tiếp.
Có một sự khác biệt cơ bản về làm mát giữa khuôn để sản xuất hàng loạt các bộ phận bằng nhựa và khuôn để sản xuất các bộ phận bằng nhựa chính xác. Đối với khuôn để sản xuất hàng loạt các bộ phận bằng nhựa, để rút ngắn thời gian chu trình, tốt nhất nên sử dụng phương pháp làm nguội "nhanh", điều này có thể gây ra dao động kích thước lớn, kết cấu thô và không đồng đều, ứng suất bên trong bộ phận nhựa lớn. Làm mát "nhanh" có nghĩa là khoảng cách giữa kênh làm mát và khoang rất gần, và nhiệt độ khuôn thấp. Để sản xuất các bộ phận chính xác, cần có dải dung sai hẹp và cơ tính tốt. Điều này đòi hỏi phải "làm chậm" cái lạnh. Có tính đến sự lấp đầy của khuôn và các tính chất cơ học của phần nhựa, lý tưởng nhất là nhiệt độ khuôn gần với nhiệt độ nóng chảy tại thời điểm phun, sau đó làm nguội từ từ đến nhiệt độ dập khuôn. Các sản phẩm vỏ ngoài của loa được sản xuất theo lô lớn, và hệ thống tản nhiệt được thiết kế để theo đuổi mục tiêu làm mát nhanh chóng.
CÔNG TY TNHH CÔNG NGHỆ KHUÔN ABIS
Daisy Wang (Kỹ thuật bán hàng)
M: cộng với 86-150 1652 6799
E: daisy@abismold.com
A: Tòa nhà B #, Khu công nghiệp YingKeli, Cộng đồng LongDong, Quận LongGang, Thâm Quyến, Trung Quốc
WhatsApp: cộng với 86 136 8261 9739
Skype: daisymold@outlook.com