









Thiết kế khuôn ép cho vỏ hộp Jingyi

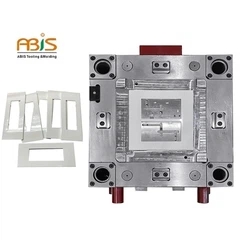
Sơ đồ sản phẩm của nắp hộp Jingyi được thể hiện trong Hình 1. Kích thước tối đa của sản phẩm là 197. 00 mm x 197. 00 mm x 15,70 mm, độ dày trung bình của phần nhựa là 3. 00 mm, vật liệu của phần nhựa là ABS, tỷ lệ co ngót là 1.006, và chất lượng của phần nhựa là 147,20 gam. Yêu cầu kỹ thuật đối với các bộ phận bằng nhựa là không được có các khuyết tật như đỉnh, không hài lòng với quá trình ép phun, đường chảy, lỗ rỗng, biến dạng cong vênh, vệt bạc, vật liệu nguội, đường phản lực.
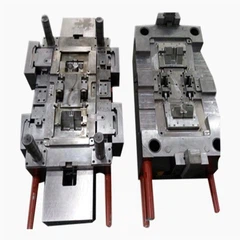
Qua hình 1 có thể thấy phần nhựa có hình dạng là một chiếc vỏ phẳng hình vuông với hình dáng tương đối đơn giản. Tuần bên trong có nhiều vị trí xương nhô ra ngoài cần thiết kế mái dốc. Có một điểm dừng trên cạnh của phần nhựa để khớp với vỏ dưới của hộp dụng cụ chính xác. Bề ngoài của các bộ phận bằng nhựa được yêu cầu cao và không được có dấu cổng và dấu đẩy ở mặt trên và mặt bên. Theo yêu cầu của các bộ phận nhựa, khuôn chip lật cần được thiết kế. Khuôn lật là khuôn có hệ thống đẩy được lắp ở mặt bên của khuôn cố định. Nói chung, nó được đẩy ra bởi một xi lanh dầu, nhưng nó cũng có thể được đẩy ra bằng các bộ phận như tấm kéo hoặc nút. Các trường hợp sử dụng thường là các sản phẩm vỏ và vỏ, và các yêu cầu về bề mặt tương đối cao và không được phép có dấu cổng. Sơ đồ cấu tạo của khuôn hộp Jingyi được thể hiện trong Hình 2.
Kích thước của phần nhựa lớn và thứ hạng khoang thiết kế khuôn là 1 trên 1. Đế khuôn là đế khuôn phi tiêu chuẩn 5 0 50. Để đảm bảo độ chính xác của kẹp khuôn, các khối định vị 0 độ được thiết kế trên cả bốn mặt của đế khuôn; lõi khuôn trước và sau Bốn góc được thiết kế để định vị miệng cọp, phương pháp cố định là nén bằng khối ép. Do cơ cấu đẩy và hệ thống rót của khuôn lật đều được thiết kế trên mặt khuôn cố định nên cần chú ý đến vị trí của hệ thống rót và các bộ phận của máy phun để không can thiệp vào thiết kế; mặt khác, đối với khuôn chip lật, vị trí và số lượng các cửa của nó cần được đánh giá. Cố gắng không thiết kế khuôn ba tấm với miệng phun mỏng, vì nước ngưng tụ của người chạy rất khó thoát ra bên dưới đỉnh dốc xung quanh và dễ tách. Do đó, trong hầu hết các trường hợp, khuôn chip lật sử dụng phương pháp ép nóng. Bộ khuôn này sử dụng vòi phun nóng đơn DFQ 18150- STT của INCOE và vị trí cổng nằm ở giữa phần nhựa. Loại vòi nóng này là vòi van kim. Sau khi tiêm xong, van kim được đóng lại, trên phần nhựa cuối cùng chỉ còn lại một vết tròn, điều này sẽ không ảnh hưởng đến bề ngoài của phần nhựa. Vòi phun nóng của van kim được thể hiện trong Hình 4.
Độ dày của phần nhựa là 3mm, và vị trí keo dày. Vì vậy, để rút ngắn chu kỳ phun và tránh sự biến dạng của chi tiết nhựa, cần thiết kế hệ thống làm mát thích hợp. Để ngăn nhiệt của khuôn cố định truyền sang máy ép phun, tấm chắn nhiệt được thiết kế trên tấm đế khuôn cố định. Sơ đồ vận chuyển nước khuôn trước và khuôn sau được thể hiện trong Hình 3. Vận chuyển nước khuôn cố định sử dụng vận chuyển nước trực tiếp và thiết kế khuôn di động vận chuyển nước trực tiếp và vận chuyển nước ao.
Các bộ phận nhựa được đẩy ra bằng cách kích nghiêng và đẩy xi lanh. Tất cả các mái nghiêng đều là mái nghiêng dẫn hướng khe chữ T, và các khối dẫn hướng mái nghiêng được thiết kế trên bản mẫu. Mở khuôn thông qua tấm kéo để kéo khuôn. Cần lưu ý rằng kích thước của bốn tấm kéo phải giống nhau và vị trí của các vít kéo phải giống nhau để tránh ứng suất trên một tấm kéo duy nhất và ảnh hưởng đến độ chính xác của khuôn.
