


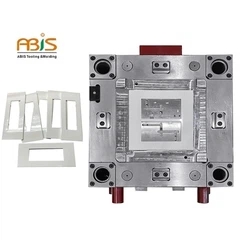







Sơ đồ sản phẩm của hộp gắn động cơ như hình 1. Kích thước tối đa của sản phẩm là 209,48 mm x 168,40 mm x 138. 15mm, độ dày trung bình của phần nhựa là 2,40mm, chất liệu của phần nhựa chống cháy ABS, tỷ lệ co ngót là 1,005, và chất lượng của phần nhựa là 235,70 gam. Yêu cầu kỹ thuật đối với các bộ phận bằng nhựa là không được có các khuyết tật như đỉnh, không hài lòng với quá trình ép phun, đường chảy, lỗ rỗng, biến dạng cong vênh, vệt bạc, vật liệu nguội, đường phản lực, v.v.

Qua hình 1 có thể thấy cấu tạo của phần nhựa tương đối phức tạp, với ba đường cắt bên ngoài và một đường cắt bên trong. Khó khăn của thiết kế khuôn là thiết kế của bốn thanh trượt. Các yêu cầu khác đối với thiết kế khuôn là tuổi thọ khuôn là 800, 000 lần, chu kỳ phun là 40 giây và trọng tải của máy ép phun là 450 tấn. Các yêu cầu thiết kế khuôn được thể hiện trong Hình 3 các thông số kỹ thuật thiết kế khuôn.
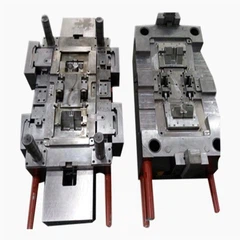
Kích thước của phần nhựa lớn, và có bốn lõi trượt. Xếp hạng khoang thiết kế khuôn là 1 ra ngoài. 1. Đế khuôn là đế khuôn phi tiêu chuẩn 4550. Chất liệu nhựa ABS chống cháy ăn mòn lõi khuôn. Lõi khuôn được làm bằng thép 2316 và được xử lý nhiệt. Bốn góc của lõi khuôn trước và sau được định vị bằng miệng hổ để nâng cao độ chính xác của việc kẹp khuôn. Kích thước của lõi khuôn trước và sau là 250x290. Do kích thước lớn và chiều cao lớn nên cần phải ghép khung mịn của lõi khuôn trước và sau và phôi khuôn, rất khó ghép khung. Vì vậy, khối nén trên mép của lõi khuôn được sử dụng để định vị Khối chặt được thiết kế ở hai phía cách xa góc đáy của đế khuôn.
Do kích thước khuôn lớn nên lực kẹp của khuôn trước và khuôn sau cũng rất lớn, nhưng khoang của lõi khuôn trước sâu hơn, diện tích tiếp xúc của lõi khuôn trước và sau nhỏ, chỉ mép của phần nhựa tiếp xúc với hốc. Bề mặt phân chia bị nghiền nát, do đó làm tắc rãnh thông hơi của bề mặt phân chia và gây ra ép phun kém. Để giải quyết vấn đề này, người ta thiết kế các quả cân ở bốn góc của đế khuôn, và các quả cân được lắp trên ván khuôn B di động, xem sơ đồ thiết kế khuôn 2.
Hệ thống gating của khuôn sử dụng một vòi phun nóng duy nhất và keo được bơm vào một điểm trên đầu phần nhựa. Phương pháp phun của hệ thống gating ảnh hưởng đến chu kỳ phun. Máy ép nóng và phun vòi phun nóng có thể tăng tốc đáng kể quá trình làm đầy nhựa nóng chảy và rút ngắn chu kỳ phun một cách hiệu quả.
Email: Daisy@abismold.com
Điện thoại: cộng với 86-150 1652 6799
WhatsApp: cộng với 86-136 8261 9739
Skype: daisymold@outlook.com
Tex: plus 86-755-8998 4896 Ext 821
Fax: cộng với 86-755-2896 0682