









Khuôn phun bảng thiết bị chẩn đoán đa chức năng
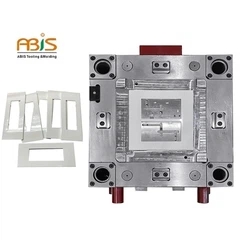
Sản phẩm bảng điều khiển của thiết bị chẩn đoán đa năng được thể hiện trong Hình 1. Kích thước tối đa của sản phẩm là 103,53 mm x 104. 00 mm x 26,35 mm, độ dày trung bình của phần nhựa là 3. {{ 9}} mm, vật liệu của phần nhựa là ABS, tỷ lệ co ngót là 1.005, và chất lượng của phần nhựa là 31,47 gam. . Yêu cầu kỹ thuật đối với các bộ phận bằng nhựa là không được có các khuyết tật như đỉnh, không hài lòng với quá trình ép phun, đường chảy, lỗ rỗng, biến dạng cong vênh, vệt bạc, vật liệu nguội, đường phản lực, v.v.

Qua hình 1 có thể thấy cấu tạo của phần nhựa tương đối đơn giản. Phần nhựa là bảng điều khiển của thiết bị chẩn đoán đa chức năng của Honeywell. Honeywell là một công ty sản xuất đa dạng, công nghệ cao, được thành lập tại Hoa Kỳ. Bây giờ các công ty chi nhánh được trải rộng khắp nơi trên thế giới. Hình ảnh sản phẩm của bộ khuôn này có xuất xứ từ Pháp, các tài liệu kỹ thuật và yêu cầu kỹ thuật đều bằng tiếng Pháp. Các chi tiết nhựa yêu cầu kích thước cao, ngoài dung sai kích thước còn phải dung sai hình học.
Bộ Công nghiệp Máy móc Thứ tư trước đây của đất nước tôi đã xây dựng SJ 1372-78, đã trở thành tiêu chuẩn hướng dẫn được ngành công nhận. Trên cơ sở này, GB / T 14486-1993 "Dung sai kích thước các bộ phận bằng nhựa đúc trong kỹ thuật" được ban hành vào năm 1993 và nó đã được sửa đổi lại vào năm 2008 và được đổi tên thành "Bảng dung sai kích thước các bộ phận đúc".
Vì có nhiều yếu tố ảnh hưởng đến độ chính xác về kích thước của các bộ phận bằng nhựa, nên việc xác định hợp lý dung sai kích thước trong thiết kế các bộ phận bằng nhựa là rất quan trọng. Nói chung, trên cơ sở đảm bảo yêu cầu sử dụng, độ chính xác cần được thiết kế thấp hơn.
Hiện tại, trên thế giới không có tiêu chuẩn dung sai kích thước thống nhất cho các bộ phận bằng nhựa, nhưng các quốc gia khác nhau có tiêu chuẩn dung sai quy định riêng của họ. Ví dụ, tiêu chuẩn của Đức là DIN16901; tiêu chuẩn Thụy Sĩ là VSM77012; tiêu chuẩn của Pháp cho các bộ phận bằng nhựa là NF T 58-000; Tiêu chuẩn chung của Châu Âu là bảng dung sai DIN ISO 2768, có thể được sử dụng làm tài liệu tham khảo khi thiết kế khuôn mẫu xuất khẩu sang Châu Âu.
Do vật liệu và phương pháp gia công sản phẩm khác nhau nên độ chính xác về kích thước của các bộ phận bằng nhựa cũng khác so với sản phẩm cơ khí. Kích thước của các bộ phận bằng nhựa bị hạn chế bởi vật liệu nhựa. Đồng thời, độ chính xác của nó cũng bị ảnh hưởng bởi sự dao động của độ co ngót vật liệu, độ chính xác chế tạo khuôn, công nghệ phun, và các chi tiết đúc. Sự hao mòn của các chi tiết khuôn và sự thay đổi giãn nở nhiệt trong quá trình lắp ráp và sử dụng các chi tiết khuôn. Do đó, việc kiểm soát độ chính xác của các chi tiết nhựa khó hơn nhiều so với việc kiểm soát độ chính xác của các sản phẩm cơ điện khác. Điều đặc biệt quan trọng là cải thiện độ chính xác của các bộ phận nhựa và kiểm soát quá trình đúc.
Độ chính xác về kích thước của phần nhựa cũng liên quan đến cấu trúc của phần nhựa. Ví dụ, sự khác biệt về độ chính xác khác nhau trong thiết kế cấu trúc khuôn do có cơ cấu kéo lõi bên hay không. Cơ chế phóng không hợp lý sẽ gây ra biến dạng phóng. So với kết cấu phần nhựa hở vẫn có sự khác biệt về biến dạng co ngót, bản thân phần nhựa cũng có biến dạng đàn hồi lắp đặt.
Theo vai trò của sản phẩm nhựa trong toàn bộ sản phẩm và mối quan hệ lắp ráp, kích thước của sản phẩm nhựa có thể được chia thành: kích thước chức năng; kích thước lắp ráp; đủ kích cỡ.
Các hạng mục dung sai hình học của các bộ phận bằng nhựa về cơ bản giống như của các sản phẩm cơ khí. Xem Hình 3. Dung sai hình học là dung sai hình dạng và vị trí trong quá khứ, bao gồm mốc, đường dẫn khung đánh dấu và mũi tên. Trong Hình 3, độ phẳng của mặt phẳng lớn của phần nhựa là 0. 15; đối xứng của tham chiếu A và tham chiếu B lần lượt là 0. 0 5; dung sai của nhiều kích thước là ± 0,05 mm.
Dung sai kích thước nghiêm ngặt và dung sai hình học đã gây khó khăn kỹ thuật cho việc kiểm tra. Sự khác biệt giữa việc kiểm tra các bộ phận bằng nhựa và các bộ phận cơ khí là độ cứng của các bộ phận bằng nhựa kém. Đôi khi, khi hình dạng của phần nhựa không đều, rất khó để làm thẳng phần đó. Lực quá mạnh trong quá trình thử nghiệm cũng có thể làm cho các bộ phận bằng nhựa bị biến dạng. Do đó, trước thực trạng này, việc kiểm tra các bộ phận bằng nhựa cần phải thiết kế các thiết bị kiểm tra khi cần thiết. Các thiết bị thử nghiệm hầu hết được làm bằng hợp kim nhôm, nhẹ và thuận tiện để đặt trên bàn thử nghiệm hoặc bề mặt của thiết bị ba tọa độ.
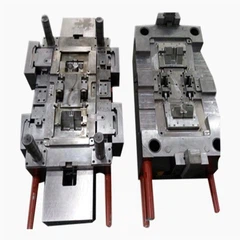
Các bộ phận bằng nhựa của bảng điều khiển của thiết bị chẩn đoán đa chức năng là các bộ phận bằng nhựa chính xác có kích thước nhỏ. Có nhiều lỗ nút trên đầu phần nhựa và bề mặt bắt buộc phải bằng phẳng. Có 4 chỗ bên hông của phần nhựa cần thiết kế các lõi thanh trượt. Sơ đồ thiết kế khuôn được thể hiện trong Hình 2. Đế khuôn là cơ sở khuôn vòi phun mịn đơn giản tiêu chuẩn FCI3550. Đầu phun đơn giản có 4 trụ dẫn hướng ít hơn đầu phun tiêu chuẩn. Do đó, mặt dài của đế khuôn có khoảng trống rộng hơn, thuận tiện cho việc thiết kế thanh trượt.
Một chút thay đổi trong chức năng của khuôn có thể dẫn đến quá trình ép phun hoàn toàn tự động và do đó tăng năng suất lao động. Khuôn ép phun hoàn toàn tự động thường tạo ra chất lượng tốt hơn và ổn định hơn và giảm sản phẩm lỗi. Trong hầu hết các trường hợp, tuổi thọ của khuôn cũng có thể được tăng lên.
Hoạt động hoàn toàn tự động: Máy ép phun liên tục hoàn thành toàn bộ chu trình của chức năng đúc được lập trình và chỉ dừng khi máy hoặc khuôn bị lỗi hoặc được đóng bằng tay. Các bộ phận bằng nhựa và bộ phận chạy của hệ thống rót sẽ tự động rơi xuống hoặc được lấy ra bằng robot.
Khi khuôn ba trục ép là khuôn ép phun hoàn toàn tự động, vật liệu đầu phun dài dễ bị biến dạng và lật và mất vị trí ban đầu, điều này khiến người thao tác khó cầm nắm. Do đó, cần thiết kế một cột chống xoay trên tổ hợp của hệ thống gating, như hình 2. Một ý kiến khác là để vật liệu vòi phun của khuôn ba trục cuốn tự động rơi xuống, nhưng nếu có hiện tượng rút dây. , việc thả tự động sẽ không thành công, vật liệu đầu phun có thể bị treo trong không khí và quá trình ép phun sẽ không thành công khi khuôn được đóng lại. Do đó, để ép phun hoàn toàn tự động của khuôn ba trục lăn, vật liệu của vòi phun nên được người thao tác nắm bắt càng nhiều càng tốt.
CÔNG TY TNHH CÔNG NGHỆ KHUÔN ABIS
Daisy Wang (Kỹ thuật bán hàng)
M: cộng với 86-150 1652 6799
E: daisy@abismold.com
A: Tòa nhà B #, Khu công nghiệp YingKeli, Cộng đồng LongDong, Quận LongGang, Thâm Quyến, Trung Quốc 518116
WhatsApp: cộng với 86 136 8261 9739
Skype: daisymold@outlook.com