









Khuôn thổi là gì?
Nhận được cuộc gọi từ một công ty khởi nghiệp về đóng gói ở Ohio hai tuần trước. Guy muốn báo giá 50.000 chai dược phẩm mỗi tháng và liên tục hỏi về những "khuôn mẫu" như thể đó là một công cụ. Tôi mất hai mươi phút để giải thích rằng anh ấy cần ít nhất hai - khuôn parison để ép phun và khuôn thổi để tạo hình. Các công cụ khác nhau. Công việc khác nhau. Đau đầu khác nhau.
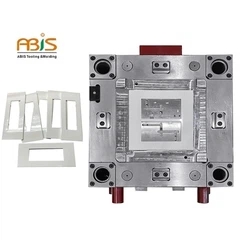
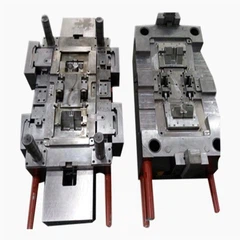
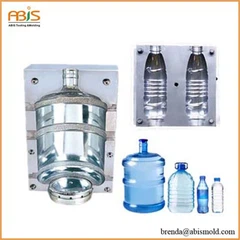
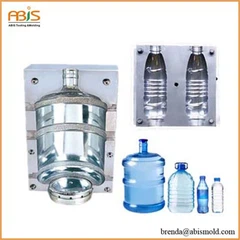
Khuôn thổi trong ép phun thổi là một nửa thực sự tạo nên hình dạng chai của bạn. Nó ngồi ở trạm hai. Parison nóng đi vào từ trạm phun trên thanh lõi, khuôn đóng lại xung quanh nó, khí nén chạm vào, nhựa nở ra áp vào thành khoang. Đó là nơi mà chai của bạn có vai, thân và đế. Khuôn parison chỉ làm ống nghiệm thôi. Khuôn thổi làm cho nó trở thành sự thật.
Nhôm vs thép
Hầu hết các khuôn thổi của IBM đều chạy bằng nhôm. 7075-T6 là tiêu chuẩn. Độ dẫn nhiệt cao hơn khoảng 130 W/m·K - so với thép P20 ở mức 29 W/m·K. Bạn đang đạp xe cứ sau 10 đến 15 giây. Sức nóng đó phải đi đâu đó.
Tôi đã chạy khuôn thổi thép đúng một lần. Khách hàng khẳng định. 2018, một công ty mỹ phẩm ở New Jersey muốn có lớp tráng gương trên chai nhỏ giọt 30ml của họ. Chúng tôi đã sử dụng S136 được làm cứng đến 52 HRC. Những lỗ sâu răng đẹp. Thời gian chu kỳ đã tăng từ 12 giây lên 19. Họ tiêu tốn chi phí trong sáu tháng trước khi chuyển trở lại sử dụng nhôm với lớp hoàn thiện được mài giũa bằng hơi nước. Đủ gần.
Nhôm mòn nhanh hơn. Không có xung quanh nó. Một khuôn thép có thể chạy được 3 triệu chu kỳ. Nhôm có giá khoảng 800.000 đến 1,2 triệu trước khi đường chia tay bắt đầu trông thô ráp và đèn flash của bạn trở nên tệ hơn. Bạn dự trù ngân sách cho việc tân trang hoặc thay thế.

Dây chuyền làm mát
Cách bố trí các kênh làm mát của bạn quyết định hoặc phá vỡ thời gian chu kỳ. Tôi đã thấy các cửa hàng khoan thẳng súng-từ trên xuống dưới và tự hỏi tại sao đế của họ lại bị cong vênh. Đế là phần dày nhất của hầu hết các chai. Nó cần mạch riêng của nó.
Chúng tôi thường chạy các kênh có đường kính 8 mm cho các chai nhỏ dưới 100ml. Thùng chứa lớn hơn có kích thước 10 mm hoặc 12 mm. Khoảng cách từ bề mặt khoang - 15mm đến 20mm. Gần hơn thế, bạn có nguy cơ gặp phải những điểm nóng mà đường trung tâm của kênh bỏ sót. Xa hơn và bạn chỉ đang làm nóng chất làm mát.
Nhiệt độ nước phụ thuộc vào nhựa. HDPE thích lạnh, 10 độ đến 15 độ. PET cần ấm hơn, khoảng 20 độ đến 30 độ, nếu không bạn sẽ bị trắng do căng thẳng. PP nằm ở đâu đó ở giữa. Tôi giữ một tờ ghi chú được dán bên trong nắp hộp dụng cụ của mình.
Vách ngăn chèn vào lỗ mù sẽ giúp ích. Bong bóng cũng hoạt động. Đừng ham rẻ những chiếc nhẫn O{2}}. Đã có nấm mốc tràn vào máy ép tại một nhà máy ở Michigan vào năm ngoái. Sàn cửa hàng trông giống như một bể bơi. Một chiếc nhẫn O{6}}đã bị hỏng.
Thông hơi
Khuôn thổi bẫy không khí. Nhà tù mở rộng và đẩy bầu không khí ra ngoài. Nếu nó không thể thoát ra, bạn sẽ bị lấp đầy không đầy đủ ở các chi. Chụm các khu vực xung quanh tay cầm. Chữ viết sâu. Bán kính gót chân trên chai.
Phương pháp tiêu chuẩn là thiêu kết các lỗ thông hơi ở những điểm có vấn đề. Miếng chèn kim loại xốp, thường bằng đồng hoặc không gỉ, kích thước lỗ khoảng 7 đến 15 micron. Đủ nhỏ để chặn nhựa nhưng đủ lớn cho không khí. Chúng tôi đặt chúng ngang bằng với bề mặt khoang và đặt chúng bằng Loctite 638.
Một số người mài các lỗ thông hơi trên đường phân khuôn có độ sâu. 0.02mm đến 0,04 mm, rộng 3 mm đến 5 mm, chạy vào khí quyển. Hoạt động tốt cho các hình dạng đơn giản. Tay cầm và dập nổi sâu vẫn cần các nút xốp.
Lỗ thông hơi bị tắc. PVC và một số chất phụ gia là tệ nhất. Bạn đang kéo khuôn để làm sạch sau mỗi 50.000 đến 100.000 lần chụp trên nhựa xấu. HDPE chạy sạch hơn. PP ở giữa.

Vị trí đường phân chia
Vị trí bạn chia khuôn sẽ xác định vị trí đường nhân chứng xuất hiện trên chai của bạn. Những người tiếp thị ghét những lời chia tay. Thông số chất lượng trên chai mỹ phẩm đôi khi cho thấy sự không phù hợp tối đa 0,05mm. Thật chặt. Cửa hàng khuôn của bạn tốt hơn nên có một chiếc máy khoan khuôn tốt.
Chai không đối xứng là một vấn đề đau đầu. Rất nhiều nhà thiết kế vẽ thứ gì đó trông có vẻ tự nhiên và giao nó cho kỹ thuật. Bây giờ bạn đang lựa chọn giữa một đường chia khuôn chạy dọc theo mặt chai hoặc tách khuôn theo một góc và chống gió lùa trên mọi bề mặt.
Mình xin mẫu 3D trước khi báo giá bây giờ. Có quá nhiều dự án mà kết xuất đẹp mắt lại không đề cập đến phần undercut ở mặt sau.
Đăng ký và sắp xếp
Các nửa khuôn thổi cần chạm vào cùng một vị trí trong mỗi chu kỳ. Các chốt dẫn hướng và ống lót là đường cơ sở. Khóa liên động dạng côn nếu khách hàng đang thực hiện các thông số kỹ thuật chặt chẽ về phân bố độ dày của tường. Bạn đang nhìn thấy ±0,1 mm hoặc lớn hơn khi các nửa khuôn gặp nhau.
Hiện tượng hao mòn xuất hiện sau khoảng 300.000 lần chụp. Các ống lót bắt đầu trở nên luộm thuộm. Độ dày thành chai ở một bên của chai tăng lên trong khi bên kia mỏng đi. Cuối cùng QC cũng phát hiện được khi chai bắt đầu không đạt yêu cầu trong thử nghiệm thả rơi.
Chúng tôi chỉ định ống lót bằng đồng trên khuôn nhôm, thép cứng trên thép. Thay thế các chốt và ống lót khi tân trang lại. Không đáng bỏ qua.

Điều gì xảy ra
Flash là điều hiển nhiên. Dây chuyền phân chia mở ra, nhựa được ép ra, bạn đang cắt tỉa rác thải và chứng kiến tỷ lệ phế liệu của mình tăng lên. Có thể là trọng tải kẹp. Có thể bị mòn các bề mặt chia tay. Có thể áp suất thổi quá cao.
Các điểm mỏng xảy ra khi parison không tập trung vào thanh lõi hoặc các nửa khuôn thổi không thẳng hàng. Nhựa trải dài ở một bên hơn bên kia. Bạn sẽ thấy nó trên các phép đo độ dày của tường. Chai không vượt qua bài kiểm tra sức ép ở một hướng nhưng lại đạt ở hướng khác.
Kết cấu vỏ cam xuất hiện khi bề mặt khuôn quá lạnh hoặc nhựa quá nóng. Sự co ngót chênh lệch so với thành khoang. Đôi khi chỉ cần đánh bóng lại bề mặt khuôn cũ là được.
Chai bị kẹt có nghĩa là góc hút của bạn quá nông hoặc khả năng làm mát của bạn không đủ. Nhựa co lại ở mặt lõi thay vì giải phóng ra khuôn thổi. Các chốt đẩy có thể giúp ích nhưng chúng để lại dấu vết.
Khuôn thổi không phải là một phần phức tạp của công cụ IBM. Các khuôn parison xử lý việc thiết kế cổng, cân bằng đường dẫn, tất cả các vấn đề đau đầu về phun. Khuôn thổi chỉ cần tạo hình, làm nguội nhựa, cho không khí thoát ra ngoài và nhả chi tiết ra. Hãy làm bốn việc đó và bạn đang vận hành sản xuất. Bỏ lỡ bất kỳ cái nào và bạn đang gọi điện thoại cho cửa hàng khuôn mẫu của mình.