





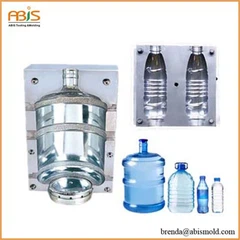




Đúc thổi phun là gì?
So sánh chuyên nghiệp với ép phun
Ép phun thổi (IBM) và ép phun là hai quy trình riêng biệt thường được sử dụng trong các ngành y tế, phòng thí nghiệm và đóng gói để sản xuất các bộ phận bằng nhựa có độ chính xác cao-. Mặc dù cả hai đều bắt đầu bằng việc "tiêm", nhưng chúng phục vụ những mục đích khác nhau và tạo ra những sản phẩm rất khác nhau.
Điểm khác biệt cốt lõi trong nháy mắt
| Tính năng | Đúc thổi phun (IBM) | ép phun |
|---|---|---|
| Sản phẩm tiêu biểu | Hộp đựng có thành mỏng,-rỗng (lọ, chai, ống nhỏ giọt, hộp đựng y tế nhỏ) | Các bộ phận có thành-rắn hoặc dày (nắp, đĩa, phụ kiện, ống tiêm, đĩa petri) |
| Cấu trúc phần | Phần thân rỗng, một{0}}có độ đồng đều tuyệt vời trên tường | Hầu như luôn ở dạng rắn (hoặc có-kết thúc mở nếu khuôn có hai-phần) |
| Độ chính xác hoàn thiện cổ | Cực kỳ cao (cổ-đúc đúc) | Cao |
| Kiểm soát độ dày của tường | Tuyệt vời và nhất quán | Xác định bởikhoang khuôn/khoảng cách cốt lõi |
| Khối lượng phù hợp | Thông thường 1ml – 1.000ml | Không có giới hạn âm lượng thực tế |
| Các bước xử lý | 3 hoặc 4 trạm (tiêm → thổi → phóng → điều hòa tùy chọn) | Trạm đơn (tiêm → làm mát → đẩy) |

Quá trình ép phun thực sự hoạt động như thế nào
(Quy trình ba{0}}trạm – phổ biến nhất trong các sản phẩm y tế và phòng thí nghiệm)
- Tiêm phôiNhựa dẻo (PET, PP, HDPE, PC, v.v.) được nấu chảy và bơm vào khuôn phun đã được làm nóng để tạo thành một "khuôn mẫu" có thành -có vách dày-ống-có hình dạng "preform" (còn gọi là parison). Vùng cổ (ren, mặt bích) được tạo hình hoàn chỉnh và làm nguội ở giai đoạn này với độ chính xác cực cao.
- Chuyển đến trạm thổiKhuôn phôi nóng, vẫn được giữ trên các chốt lõi, sẽ tự động được chuyển đến trạm thổi trong khi phần bên trong vẫn nóng chảy.
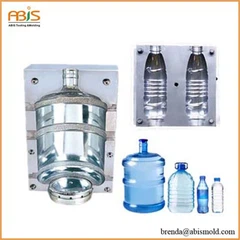
- Thổi & Kéo dãn (tùy chọn)Không khí vô trùng áp suất-cao (và đôi khi là một thanh căng trong quy trình thổi căng-) làm giãn nở phôi so với một phôi đã được làm mátkhuôn thổi, tạo ra-vùng chứa rỗng có thành mỏng cuối cùng. Sự phân bổ độ dày của tường vượt trội hơn nhiều so với đúc thổi đùn.
- Phóng raChai/lọ đã hoàn thành được đẩy ra. Toàn bộ chu kỳ thường mất 10–20 giây.
Ưu điểm của IBM đối với thùng chứa y tế & phòng thí nghiệm:
- Không có đường hàn hoặc vết lõm{0}} (không giống như phương pháp ép đùn)
- Kích thước cổ cực kỳ chính xác → bịt kín hoàn hảo với nắp và vách ngăn
- Độ rõ nét và bề mặt hoàn thiện vượt trội
- Có thể vô trùng trực tiếp từ khuôn (aseptic IBM)
- Ô nhiễm hạt rất thấp

Ép phun (Quy trình tiêu chuẩn)
Các hạt nhựa được nấu chảy trong thùng vít và được bơm dưới áp suất cao vào khuôn kín, được làm nguội. Sau khi đóng gói và làm mát, phần rắn được đẩy ra. Quá trình này là lý tưởng cho:
- Nắp, nắp và đóng cửa
- Các bộ phận rắn (pít tông ống tiêm, cuvet, đĩa giếng sâu)
- Bất kỳ phần nào yêu cầu tường dày hoặc độ bền kết cấu
Khi nào nên chọn quy trình nào?
| Yêu cầu | Quy trình tốt nhất | Lý do |
|---|---|---|
| Chai rỗng vừa và nhỏ với các đường ren chính xác | Đúc thổi | Cổ được ép phun-đúc → độ chính xác cao nhất |
| Large containers (>1–2 L) | Thông thường thổi đùn | IBM trở nên kém kinh tế |
| Các bộ phận rắn, nắp, phụ kiện | ép phun | Dụng cụ nhanh hơn, rẻ hơn cho hình khối |
| Cần sản xuất vô trùng trực tiếp từ khuôn | Đúc thổi phun (IBM vô trùng) | Có thể có trong các hệ thống phòng sạch của IBM |
| Những bức tường cực mỏng với độ rõ nét cao (PET) | Cú đánh căng (ISBM) | Định hướng hai trục cải thiện sức mạnh và độ rõ nét |
Các loại nhựa thông dụng được sử dụng
| Quá trình | Vật liệu thường được sử dụng |
|---|---|
| Đúc thổi | HDPE, PP, PET, PETG, PC, COC, COP, PS, TPE |
| ép phun | Hầu như tất cả các loại nhựa nhiệt dẻo bao gồm ABS, POM, PEEK, PSU, v.v. |

Bản tóm tắt
Đúc thổi phun là một quá trình kết hợp giữa độ chính xác của ép phun cho phần hoàn thiện cổ với hiệu quả của quá trình đúc thổi cho phần thân. Đây là phương pháp được ưa chuộng trên toàn thế giới dành cho các thùng chứa rỗng cỡ nhỏ-đến-trung bình chất lượng cao, dùng trong chẩn đoán y tế, dược phẩm và các ứng dụng trong phòng thí nghiệm. Ép phun tiêu chuẩn vẫn là phương pháp xử lý- phù hợp cho các bộ phận và phần đóng bằng nhựa cứng.
Bằng cách hiểu những khác biệt cơ bản này, OEM và nhà thiết kế sản phẩm có thể chọn phương pháp sản xuất tối ưu cho các yêu cầu về hiệu suất, chi phí và quy định cụ thể của họ.