









Đúc kim loại là gì?
Tôi điều hành một xưởng đúc khuôn tại ABIS ở Thâm Quyến. Chúng tôi đã làm việc này từ năm 2007. Chúng tôi sản xuất vỏ hộp số và vỏ động cơ xe điện, chủ yếu là nhôm A380.
Đúc kim loại có nghĩa là đổ kim loại lỏng vào khuôn và để nó đông lại. Đúc khuôn là một cách để làm điều đó. Chúng tôi sử dụng khuôn thép và đẩy kim loại vào với rất nhiều áp lực. Các bộ phận gần như đã sẵn sàng để xuất xưởng.
chết
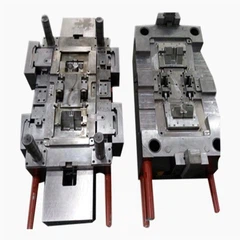
Khuôn là hai khối thép bắt vít vào máy. Một bên vẫn đặt. Phía bên kia di chuyển qua lại trên các thanh giằng. Khi chúng đóng lại, bên trong có một khoang có hình dạng giống như bộ phận đó.
Khuôn của chúng tôi đến từ cửa hàng dụng cụ của chúng tôi ở Thâm Quyến. Một khuôn vỏ hộp số mới có giá khoảng 180.000 USD. Phải mất bốn tháng để xây dựng. Thép là H13, được xử lý nhiệt khoảng 44 Rockwell. Chúng tôi chụp được 150.000 bức ảnh từ khuôn vỏ trước khi đường chia tay bắt đầu bị hỏng và chúng tôi cần gửi nó đi sửa chữa.
Máy móc
Chúng tôi chạy máy 80T đến 1600T. Buồng lạnh. Ống bọc nằm bên ngoài lò vì nhôm ăn mòn thép nếu bạn để nó chìm trong nước. Robot múc kim loại vào ống lót, pít tông đẩy kim loại vào khuôn. Toàn bộ ảnh có thể mất 40 mili giây.
Buồng nóng thì khác. Cổ ngỗng vẫn ở trong nồi. Có tác dụng với kẽm vì kẽm không ăn mòn thép như nhôm. Tôi làm việc tại một cửa hàng kẽm ở Đông Quan vào năm 2004. Máy móc nhỏ hơn, chu trình nhanh hơn nhưng các bộ phận là tay nắm cửa nhỏ và dây kéo. Không giống như những gì chúng ta làm bây giờ.

cú sút
Mọi người đều nói về ba giai đoạn. Bắn chậm, bắn nhanh, tăng cường. Trên thực tế, bạn dành phần lớn thời gian để loay hoay với điểm chuyển tiếp. Di chuyển quá sớm, bạn sẽ bị đóng cửa lạnh. Quá muộn, kim loại đã bắt đầu bong tróc ở đường ray.
Máy 1600T của chúng tôi chạy ở mức 1.850 psi khi tăng cường vỏ động cơ. Kỹ sư quy trình đã thiết lập điều đó khi chúng tôi bắt đầu công việc. Tôi chưa bao giờ chạm vào nó. Tốc độ bắn chậm là 0,15 m/s, tốc độ bắn nhanh là 4,2 m/s. Những con số đó đã bị khóa trong công thức.
phun
Giữa mỗi lần bắn, robot sẽ xịt dầu bôi trơn vào xúc xắc. Chất liệu gốc nước, màu trắng sữa. Các vòi phun đánh vào tất cả các túi và lõi sâu. Bình xịt làm nguội khuôn và để lại một lớp màng để vật đúc thoát ra sạch sẽ.
Nếu đầu phun bị tắc, bạn sẽ biết ở lần phun tiếp theo. Phần dính. Sau đó, bạn dùng thanh nạy đào nó ra và mài chất hàn ra khỏi mặt khuôn. Tôi đã làm điều đó nhiều lần hơn tôi muốn đếm.

Cắt tỉa
Bộ phận đi kèm với một chiếc bánh quy, đường chạy và phần tràn kèm theo. Chúng tôi chạy nó qua máy ép 200 tấn. Khuôn cắt cắt mọi thứ chỉ trong một lần. Phế liệu được đưa vào thùng, quay trở lại lò nung.
Một số nhà máy sử dụng cưa. Chúng tôi đã thử điều đó trong một công việc nguyên mẫu. Chậm hơn, nhưng bạn không cần phải tạo khuôn cắt. Đối với khối lượng sản xuất, máy ép cắt là cách duy nhất.
Điều gì đến sau
Hầu hết các bộ phận của chúng tôi đều được gia công CNC. Chúng tôi để lại hàng trên bề mặt lắp đặt và vị trí lỗ khoan. Tế bào gia công lấy nó từ đó.
Kiểm tra rò rỉ xảy ra sau khi gia công. Vỏ được cắm và điều áp. Nếu nó giữ 3 bar trong 30 giây, nó sẽ vượt qua. Độ xốp là kẻ giết người. Ngay cả một đường dẫn lỗ kim xuyên qua tường cũng thất bại trong bài kiểm tra. Chúng tôi tẩm khoảng 8% vật đúc để bịt kín lỗ xốp vi mô.
Khiếm khuyết
Cửa đóng lạnh trông giống như những đường trên bề mặt nơi hai mặt trước kim loại gặp nhau và không hợp nhất. Thông thường có nghĩa là khuôn quá lạnh hoặc thời gian đổ khuôn quá chậm.
Độ xốp xuất hiện trên tia X-dưới dạng những đốm đen nhỏ. Hydro trong tan chảy gây ra một loại. Co rút ở phần dày gây ra một cái khác. Chúng tôi khử khí bằng argon và giữ kim loại ở nhiệt độ khoảng 1.280 độ F. Vẫn có độ xốp nhất định. Luôn luôn làm.
Hàn khuôn là khi nhôm tự hàn vào thép. Xảy ra ở những điểm nóng nơi chất bôi trơn bị cháy. Bạn sẽ thấy nó trên các lõi dính vào khoang. Cách khắc phục duy nhất là kéo khuôn ra và đánh bóng nó.

Tại sao đúc khuôn
Chúng tôi vận chuyển 1.400 vỏ động cơ mỗi ngày từ hai ô. Thời gian chu kỳ là 72 giây từ cổng này sang cổng khác. Các bộ phận nặng 14 pound mỗi bộ. Hãy thử tạo nhiều phần có kích thước như vậy bằng bất kỳ quy trình nào khác. Việc rèn không thể thực hiện được hình học bên trong. Quá trình đúc cát quá chậm và bề mặt thô ráp. Gia công từ phôi sẽ lãng phí 80% kim loại.
Đúc khuôn rất hợp lý khi bạn cần nhiều bộ phận bằng nhôm phức tạp. Dụng cụ này tốn tiền thật. Những chiếc máy này tốn tiền thật. Nhưng một khi bạn đang chạy, giá sản phẩm khó có thể đánh bại.