









quá trình ép phun là gì?
Ép phun là cách mà hầu hết các bộ phận bằng nhựa được tạo ra. Không phải tất cả, nhưng phần lớn các thành phần nhựa cứng mà bạn gặp hàng ngày đều được tạo ra từ quá trình này-vỏ điện thoại, đồ trang trí ô tô, thiết bị y tế, vỏ thiết bị, đồ chơi. Nếu một bộ phận bằng nhựa tồn tại với số lượng trên vài nghìn đơn vị thì có thể ai đó đã ép phun nó.
Khái niệm này đủ đơn giản để bạn có thể giải thích nó trong vòng ba mươi giây: đun nóng nhựa cho đến khi nó tan chảy, đẩy nó vào khuôn thép, để nguội, mở khuôn, lấy chi tiết ra, lặp lại. Chúng tôi chạy chu trình này hàng nghìn lần mỗi ngày trên hàng chục máy. Nhưng khoảng cách giữa việc hiểu khái niệm và thực sự sản xuất các bộ phận tốt một cách nhất quán là nơi mà hầu hết các kỹ sư đều tồn tại.

Quy trình thực tế
Nguyên liệu thô đến dưới dạng viên nhỏ, đường kính thường là 2-3 mm. Những thứ này được nạp vào một phễu nạp vào thùng được làm nóng có chứa một ốc vít lớn. Vít phục vụ hai mục đích - nó quay để truyền các viên về phía trước trong khi ma sát và bộ gia nhiệt bên ngoài làm tan chảy mọi thứ thành một khối đồng nhất, sau đó nó hoạt động như một pít tông để bơm chất nóng chảy đó vào khuôn.
Kiểm soát nhiệt độ thông qua thùng quan trọng hơn mọi người mong đợi ban đầu. Hầu hết các máy sử dụng ba vùng gia nhiệt với nhiệt độ tăng dần về phía vòi phun. Polypropylen chạy khoảng 220-280 độ, ABS khoảng 200-280 độ, polycarbonate cần 280-320 độ. Các nhà cung cấp nguyên liệu cung cấp những phạm vi này, nhưng cuối cùng bạn sẽ điều chỉnh dựa trên tình huống cụ thể của mình. Các máy khác nhau hoạt động khác nhau. Hình học bộ phận thay đổi những gì hoạt động.
Khi khuôn đóng lại và quá trình phun bắt đầu, nhựa nóng chảy sẽ di chuyển qua các kênh được gọi là đường dẫn cho đến khi chạm tới cổng-một hạn chế hẹp kiểm soát dòng chảy vào khoang bộ phận thực tế. Quá trình làm đầy diễn ra nhanh chóng, thường là vài giây. Phần nhựa tiếp xúc với thành khuôn nguội ngay lập tức bắt đầu đông đặc lại trong khi vật liệu ở trung tâm tiếp tục chảy. Điều này tạo ra một lớp da đông lạnh dày lên khi quá trình làm đầy tiến triển. Nếu tốc độ phun sai, bạn sẽ có những đường bắn ngắn, dòng chảy hoặc vết cháy do không khí bị mắc kẹt.
Sau khi khoang đầy, máy sẽ duy trì áp suất để đóng gói vật liệu bổ sung vào khi nhựa co lại trong quá trình làm mát. Giai đoạn đóng gói này tiếp tục cho đến khi cổng đóng băng và bịt kín. Sau đó bạn chờ đợi. Việc làm mát thường chiếm 70-80% tổng thời gian của chu kỳ vì nhựa dẫn nhiệt kém và bạn không thể đẩy bộ phận ra cho đến khi nó đủ cứng để tồn tại mà không bị biến dạng. Chu kỳ 30 giây có thể bao gồm 3 giây làm đầy và 25 giây làm mát.
Cuối cùng, khuôn mở ra, các chốt đẩy đẩy bộ phận ra ngoài, khuôn đóng lại và toàn bộ quá trình lặp lại. Thời gian chu kỳ dao động từ dưới 10 giây đối với các chi tiết đơn giản mỏng đến vài phút đối với các chi tiết dày phức tạp.

Khó khăn thực sự tồn tại ở đâu
Đọc mô tả đó thì có vẻ như máy làm được mọi thứ. Nạp viên, nhấn nút, thu thập các bộ phận. Một số thao tác thực hiện theo cách đó đối với các hình học đơn giản với vật liệu có độ tha thứ. Nhưng hầu hết hoạt động sản xuất đều liên quan đến sự chú ý thường xuyên đến các biến số tương tác theo những cách không phải lúc nào cũng trực quan.
Tăng nhiệt độ nóng chảy và nhựa chảy dễ dàng hơn, giúp lấp đầy các phần mỏng. Nhưng nhiệt độ cao hơn có nghĩa là làm mát lâu hơn và có nguy cơ xuống cấp vật liệu. Tăng tốc độ tiêm để lấp đầy trước khi lớp da đông lạnh trở nên quá dày và bạn có thể gây ra hiện tượng nóng hoặc phun nước. Tăng thêm áp lực đóng gói để tránh vết lõm, và bây giờ bạn đang chống lại tia lửa khi nhựa ép vào giữa các nửa khuôn.
Phương pháp đúc khuôn khoa học-được thúc đẩy bởi những người như John Bozzelli và các tổ chức như RJG Inc.-tiếp cận điều này một cách có hệ thống bằng cách sử dụng cảm biến áp suất khoang và các thí nghiệm được ghi lại thay vì điều chỉnh thử-và sai sót. Kỷ luật tạo nên sự khác biệt thực sự trong tính nhất quán trong sản xuất.
Khiếm khuyết có nhiều nguyên nhân tương tác. Dấu hiệu chìm cho thấy việc đóng gói không đủ thành các phần dày nhưng việc sửa chúng có thể yêu cầu thay đổi đồng thời áp suất, thời gian, nhiệt độ và làm mát. Cong vênh thường xuất hiện vài giờ sau khi đẩy ra do ứng suất bên trong giảm bớt-bộ phận trông vẫn ổn khi thoát ra khỏi khuôn rồi dần dần biến dạng. Theo dữ liệu từ Hiệp hội kỹ sư nhựa, riêng lỗi bề mặt đã chiếm gần 40% số trường hợp bị từ chối ép phun trong toàn ngành-.


Bản thân khuôn mẫu
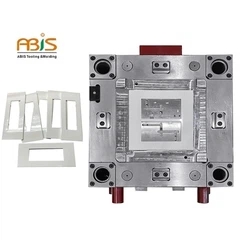
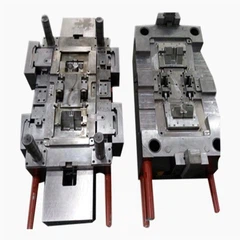
Chi phí dụng cụ chi phối tính kinh tế của việc ép phun cho khối lượng thấp đến trung bình. Một khuôn mẫu nguyên mẫu bằng nhôm một khoang đơn-có thể có giá 2.000 đô la-5.000 đô la. Khuôn thép sản xuất có nhiều khoang có giá $25.000{11}}100.000 hoặc nhiều hơn đáng kể đối với các cấu hình phức tạp-Formlabs đã công bố dữ liệu cho thấy phạm vi lên tới $100,000+ đối với các công cụ sản xuất nhiều khoang (formlabs.com).
Việc xây dựng khuôn mẫu trực tiếp xác định những gì bạn có thể sản xuất. Hai-thiết kế tấm xử lý hầu hết các bộ phận tiêu chuẩn. Ba-khuôn tấm tự động tách các đường ray ra khỏi các bộ phận. Các thao tác bên và bộ phận nâng tạo ra các đường cắt bên dưới không thể nhả theo hướng mở khuôn-thông thường. Hệ thống đường dẫn nóng loại bỏ phế liệu đường dẫn nhưng lại tăng thêm chi phí và độ phức tạp trong bảo trì.
Vị trí cổng-nơi nhựa đi vào khoang-ảnh hưởng đến cả hình thức lẫn tính toàn vẹn của cấu trúc. Cổng để lại dấu vết nhân chứng, vì vậy bề mặt thẩm mỹ cần cổng được giấu ở nơi khác. Vị trí cổng cũng xác định mô hình dòng chảy, vị trí đường hàn và hướng sợi trong vật liệu gia cố.
Bố trí kênh làm mát bên trong khuôn ảnh hưởng trực tiếp đến thời gian chu kỳ. Các kênh gần bề mặt khoang sẽ loại bỏ nhiệt nhanh hơn nhưng làm thép yếu đi. Hầu hết các thiết kế đặt các kênh cách bề mặt khoang 15-25mm như một sự thỏa hiệp. Làm mát phù hợp theo đường viền của bộ phận thay vì các lỗ khoan thẳng có thể giảm đáng kể thời gian chu kỳ trên các hình dạng phức tạp.
Khi quá trình này có ý nghĩa
Việc ép phun đòi hỏi phải đầu tư đáng kể vào công cụ ban đầu nhưng mang lại chi phí cho mỗi bộ phận rất thấp khi tính theo số lượng lớn. Điểm giao nhau so với in 3D hoặc gia công CNC thường rơi vào khoảng 100-500 đơn vị tùy thuộc vào độ phức tạp của bộ phận. Với 10.000 chiếc, các bộ phận đúc thường có giá dưới một đô la mỗi bộ trong khi các bộ phận được in tương đương vẫn ở mức vài đô la.
Thời gian sản xuất dụng cụ kéo dài từ một đến ba tuần đối với khuôn nhôm nguyên mẫu, tám đến mười hai tuần đối với các công cụ sản xuất bằng thép. Dòng thời gian này cần tính đến lịch trình phát triển sản phẩm-chúng tôi đã thấy việc ra mắt bị trì hoãn vì ai đó cho rằng việc tạo công cụ sẽ nhanh hơn.
Quy trình này xử lý hầu hết các vật liệu nhựa nhiệt dẻo bao gồm các loại nhựa thông dụng như PP và ABS, nhựa kỹ thuật như nylon và polycarbonate cũng như các vật liệu đặc biệt như PEEK cho các ứng dụng{0}}nhiệt độ cao. Lựa chọn vật liệu ảnh hưởng đến các thông số xử lý, tốc độ co ngót và tính chất cơ học của các bộ phận hoàn thiện. Vật liệu kết tinh co lại nhiều hơn vật liệu vô định hình. Các lớp phủ kính-yêu cầu lực kẹp cao hơn và khiến khuôn bị mòn nhiều hơn.
Hình học phần có giới hạn thực tế. Độ dày của tường phải tương đối đồng đều-các phần dày nguội dần, gây ra các vết lõm và chu kỳ kéo dài. Phần mỏng có thể không lấp đầy hoàn toàn. Góc nháp cho phép các bộ phận thoát ra khỏi khuôn. Các gân và phần lồi cần có tỷ lệ cụ thể so với độ dày của thành để tránh các khuyết tật.
Đối với các nhóm đánh giá các phương án sản xuất, các câu hỏi chính là kỳ vọng về khối lượng, yêu cầu về kích thước, nhu cầu nguyên vật liệu và các ràng buộc về thời gian. Ép phun vượt trội ở khối lượng lớn các bộ phận phức tạp với dung sai chặt chẽ. Nó ít có ý nghĩa hơn đối với số lượng thấp, các bộ phận cực lớn hoặc các tình huống không thể đáp ứng được thời gian thực hiện dụng cụ.