









"Bạn ơi, làm thế nào nó có thể cắt kim loại mà không cần chạm vào nó?" anh ấy hỏi tôi.
Và đó là lúc tôi nhận ra rằng chúng tôi đã hoạt động trong lĩnh vực này lâu đến mức chúng tôi cho rằng mọi người đều biết Wire EDM là gì. Họ không. Ngay cả khách hàng của chúng tôi đôi khi cũng cảm thấy bối rối và đây là những người đặt hàng các bộ phận chính xác yêu cầu dung sai chặt chẽ hơn… à, đừng bận tâm, bạn hiểu rõ rồi.
Vậy chúng ta đi đây. Wire EDM được giải thích bởi một người đã làm việc này trong 18 năm và có những vấn đề ở phía sau để chứng minh điều đó.
Tên thật (và tại sao không ai sử dụng nó)
Dây EDM là viết tắt của Gia công phóng điện bằng dây. Một số người gọi đó là hiện tượng ăn mòn dây hoặc gia công bằng tia lửa điện hoặc – nếu bạn thực sự là người theo trường phái cũ – xói mòn do tia lửa điện. Người Yanks đôi khi gọi nó là "máy cắt phô mai" mà tôi thấy vui nhộn nhưng cũng chính xác.
Vấn đề là thế này: không ai trong xưởng của chúng tôi thực sự nói đầy đủ "Wire EDM". Đó chỉ là "chiếc máy dây" hoặc "Fanuc" (vì đó là thương hiệu mà chúng tôi có ba chiếc) hoặc đôi khi là "cái máy tính khí thất thường chết tiệt đó trong góc" khi nó khiến chúng ta đau buồn.
Điều đó, để tôi nói cho bạn biết, xảy ra thường xuyên hơn tôi muốn.
Vậy nó thực sự là gì?
Đúng rồi, hãy tưởng tượng bạn đang cố cắt xuyên qua một khối thép cứng. Đã cứng lại, nghĩa là bạn không thể khoan, nghiền hoặc làm bất cứ điều gì với nó bằng các phương pháp truyền thống. Nó quá cứng – thép công cụ phù hợp, 60 HRC, thứ khiến máy cắt cacbua khó chịu.
Dây EDM không quan tâm. Nó sẽ cắt xuyên qua nó như cắt bơ. Chà, bơ rất chậm. Bơ rất đắt tiền, rất chính xác.
Đây là cách nó hoạt động (và tôi hứa đây là phiên bản đơn giản hóa):
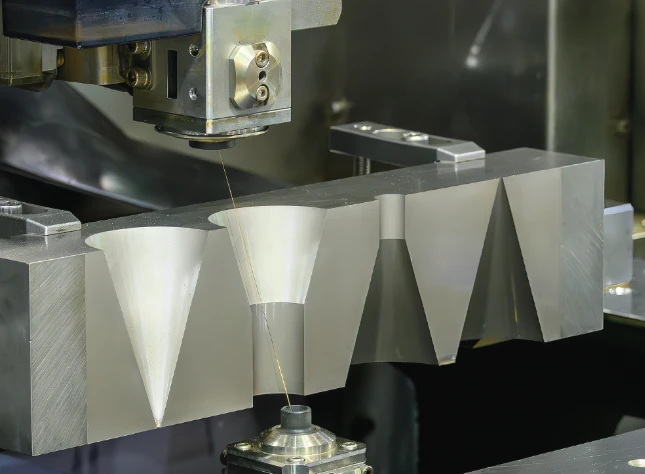
Bạn có một sợi dây siêu mỏng – chúng ta thường nói đến 0,25mm, mỏng hơn dây đàn ghi-ta – được căng giữa hai thanh dẫn hướng. Dây này hoạt động như một điện cực. Phôi của bạn là điện cực khác. Cả hai đều chìm trong nước khử ion (thêm về thảm họa đó sẽ xảy ra sau).
Sau đó, bạn cho dòng điện chạy qua dây dẫn, tạo ra hàng nghìn tia lửa nhỏ mỗi giây – giống như những tia sét thu nhỏ – giữa dây và bộ phận của bạn. Mỗi tia lửa làm tan chảy một chút kim loại và nước sẽ cuốn trôi các mảnh vụn.
Dây không bao giờ thực sự chạm vào phôi. Luôn có một khoảng trống nhỏ – có thể là 0,01mm – nơi xảy ra tất cả các tia lửa điện. Nó giống như phép thuật, ngoại trừ vật lý, và nó đắt hơn phép thuật rất nhiều.
Tại sao chúng tôi thậm chí làm điều này (khi tồn tại gia công thông thường)
Câu hỏi hay. Phay CNC thông thường nhanh hơn, rẻ hơn, dễ dàng hơn. Vậy tại sao phải bận tâm với Wire EDM?
Bởi vì đôi khi bạn cần làm những việc mà gia công thông thường không thể làm được:
Vật liệu cứng– Đã nhắc tới chuyện này rồi, nhưng nó rất lớn. Chúng tôi cắt các bộ phận thép công cụ suốt cả ngày có thể phá hủy bất kỳ công cụ cắt thông thường nào.
Những hình dạng bất khả thi– Thử phay một góc vuông bên trong. Đi tiếp đi, tôi sẽ đợi. Không thể thực hiện được, phải không? Máy cắt có hình tròn. Nhưng với Wire EDM, bạn có thể có các góc bên trong sắc nét thích hợp vì dây có thể thay đổi hướng. Tháng trước, chúng tôi đã làm việc cho một công ty thiết bị y tế (NDA, không thể nói là ai, nhưng họ sản xuất dụng cụ phẫu thuật) với các góc bên trong cực kỳ quan trọng. Dây EDM là lựa chọn duy nhất.
Tính năng nhỏ– Khe hẹp hơn bất kỳ máy nghiền cuối nào? Không có gì. Gần đây chúng tôi đã cắt các rãnh rộng 0,3 mm xuyên qua thép cứng 50 mm. Hãy thử điều đó trên một nhà máy, tôi thách bạn.
Không có lực cắt– Đây chính là điều khiến mọi người phải suy nghĩ. Vì dây không bao giờ chạm vào chi tiết nên lực cắt bằng không. Không. Điều đó có nghĩa là bạn có thể cắt những phần có thành-mỏng hoặc cực kỳ tinh tế mà không bị biến dạng. Năm ngoái, chúng tôi đã cắt một số giá đỡ hàng không vũ trụ có độ dày thành 0,5mm. Trên máy nghiền, chúng chỉ rung lên và vỡ ra.
Các loại khác nhau (vì tất nhiên là có)
Thực sự có hai hương vị chính:
Máy hai{0}}trục- Loại cơ bản. Dây đi thẳng lên xuống, cắt các bức tường thẳng đứng. Đây là thứ chúng tôi có nhiều nhất trong cửa hàng. Ba máy Fanuc của chúng tôi đều là hai-trục và chúng có thể xử lý được 80% công việc của chúng tôi.
Máy bốn{0}}trục– Loại lạ mắt mà thanh dẫn dây trên và dưới có thể di chuyển độc lập. Điều này có nghĩa là bạn có thể cắt các bức tường côn, các hình dạng 3D phức tạp, các cánh tuabin, những thứ tương tự. Chúng tôi có một chiếc Mitsubishi bốn-trục có giá cao hơn cả căn nhà của tôi (theo nghĩa đen – tôi đã kiểm tra hóa đơn khi chúng tôi mua nó vào năm 2019, sau đó tra cứu khoản thế chấp và đã khóc một chút).
Đã từng có sự phân biệt giữa "dây di chuyển" và "dây cố định", nhưng dây di động đã chiến thắng trong cuộc chiến đó từ nhiều thập kỷ trước. Bây giờ bạn phải đến viện bảo tàng để tìm một chiếc máy nối dây cố định.
Bản thân sợi dây (một thứ đơn giản như vậy, một cơn ác mộng)
Bạn sẽ nghĩ dây sẽ đơn giản, phải không? Nó chỉ là dây thôi.
Ôi, em yêu mùa hè.
Chúng tôi chủ yếu sử dụng dây đồng thau – thực ra đó là-đồng thau được tráng kẽm, dẫn điện tốt và không dễ bị đứt. Kích thước điển hình là đường kính 0,25mm, mặc dù chúng tôi dự trữ mọi loại từ 0,1mm (đối với công việc thực sự tốt) đến 0,3mm (đối với cắt thô).
Dây đắt tiền. Không phải là "xe hơi sang trọng" đắt tiền, nhưng một cuộn dây nặng 5kg có giá khoảng £ 80-120 tùy theo loại, và những chiếc máy này chạy qua nó giống như… à, hãy tưởng tượng đan bằng dây mà bạn vứt đi khi sử dụng. Chúng tôi có thể chi 15.000 bảng mỗi năm chỉ cho mạng điện. Jenny từ tài khoản đưa ra điều này. Đơn. Ngân sách. Cuộc họp.
Và đây là phần thú vị: dây được sử dụng một lần rồi bỏ đi. Nó đi qua vùng cắt đúng một lần, bị ăn mòn và yếu đi về mặt điện, sau đó đi thẳng vào thùng rác. Chúng tôi có một thùng lớn dây điện đã qua sử dụng ở góc cửa hàng. Việc thu gom tái chế diễn ra vào thứ Ba cách tuần và thậm chí họ còn có vẻ bối rối trước lượng dây chúng tôi tạo ra.
Đứt dây là nguyên nhân tồn tại của chúng ta. Máy đang kêu ầm ĩ, cắt một phần rồi SNAP. Đứt dây. Máy dừng. Bạn phải luồn dây mới xuyên qua (việc này có thể mất 20 phút ở một số bộ phận), tìm vị trí bạn đang cắt, khởi động lại. Mất thời gian, mất tiền, và nếu bạn là tôi, bạn đã mất kiên nhẫn vì hôm nay là giờ nghỉ THỨ BA.
Tại sao dây bị đứt? Hãy lựa chọn của bạn:
Cài đặt Spark quá tích cực
Độ căng dây sai
Chất lỏng điện môi bị ô nhiễm
Xui xẻo (đây là lý do chính đáng)
Sao Thủy nghịch hành (đùa, nhưng chỉ công bằng thôi)
Tình hình nước (hoặc: tại sao hóa đơn tiền điện của chúng ta lại cao ngất ngưởng)
Hãy nhớ tôi đã đề cập đến nước khử ion? Vâng, đó là toàn bộ sự việc.
Nước trong máy Wire EDM phục vụ nhiều mục đích:
Làm mát vùng phát ra tia lửa
Rửa sạch các mảnh vụn kim loại
Hoạt động như một chất điện môi (chất cách điện cho đến khi điện áp đủ cao để phát ra tia lửa điện)
Nhưng nó PHẢI được khử ion – nghĩa là tất cả các khoáng chất và ion đều bị loại bỏ. Nước máy thông thường sẽ dẫn điện quá dễ dàng và bạn sẽ chỉ bị đoản mạch thay vì phát ra tia lửa điện có kiểm soát.
Vậy là chúng ta có hệ thống khử ion khổng lồ này. Về cơ bản nó là một nhà máy xử lý nước ở góc xưởng của chúng tôi. Bộ lọc, bể chứa nhựa, máy bơm, các công trình. Chỉ riêng việc bảo trì thiết bị này đã khiến chúng tôi tốn khoảng 3.000 bảng Anh mỗi năm.
Và tốc độ dòng nước! Chúng tôi đang bơm hàng trăm lít mỗi phút thông qua những chiếc máy này. Mitsubishi sử dụng khoảng 60 lít mỗi phút. Tức là tắm 2-3 phút một lần. Chỉ cần liên tục tuần hoàn, lọc, làm mát, tuần hoàn.
Thanh tra môi trường của chúng tôi đã đến thăm vào năm ngoái (một người phụ nữ tốt bụng, rất kỹ lưỡng, khiến chúng tôi thực sự khiếp sợ) và thực sự ấn tượng trước mức độ quản lý nước sạch của chúng tôi. Rõ ràng hầu hết các cửa hàng đều tệ hơn nhiều. Chúng tôi cảm thấy tự hào một cách kỳ lạ, chẳng hạn như khi mẹ-dân- khen ngợi công việc dọn phòng của bạn.
Lập trình những con thú này (hoặc: tại sao chúng ta trả cho James quá nhiều)
Lập trình Wire EDM thật… đặc biệt.
Nó không giống như lập trình CNC thông thường, nơi bạn có thể chỉ cần điều chỉnh và điều chỉnh khi thực hiện. Nếu hiểu sai, bạn sẽ làm hỏng một chiếc trống rất đắt tiền, hoặc bạn ngồi đó suốt 20 giờ để cắt không khí vì sự bù đắp của bạn sai.
James là lập trình viên Wire EDM chính của chúng tôi. Anh ấy đã ở đây từ năm 2007, hiểu rõ những chiếc máy này hơn cả những đứa con của mình (lời nói của anh ấy, không phải của tôi, mặc dù vợ anh ấy đã cười khi anh ấy nói điều đó tại bữa tiệc Giáng sinh năm ngoái). Chúng tôi trả lương rất cao cho anh ấy vì việc tìm được người thực sự hiểu lập trình Wire EDM cũng giống như tìm được một con kỳ lân. Một con kỳ lân giỏi toán và không ngại nhìn chằm chằm vào các mô hình CAD cả ngày.
Phần mềm tạo đường chạy dao, nhưng bạn cần tính đến:
Bù dây (khoảng cách giữa dây và bộ phận)
Nhiều đường chuyền (cắt thô, cắt lướt, cắt hoàn thiện)
Bù độ côn (đối với công việc bốn{0}}trục)
Chiến lược vào/ra
Điều kiện góc
Hầu hết các phần cần ít nhất hai lượt. Bước đầu tiên - được gọi là cắt thô - loại bỏ hầu hết vật liệu một cách nhanh chóng. Sau đó, bạn thực hiện một hoặc nhiều lượt lướt ở cài đặt tốt hơn nhiều để có được độ hoàn thiện bề mặt và độ chính xác về kích thước.
Công việc mà tôi đã đề cập trước đó cho công ty thiết bị y tế? Tổng cộng có năm đường chuyền. Cắt thô mất khoảng 6 giờ. Mỗi lần lướt qua thêm 3-4 giờ nữa. James dành nhiều thời gian để lập trình nó hơn là thời gian máy cắt nó.

Những con số ai cũng mong muốn (nhưng hãy ngồi xuống)
“Độ chính xác là bao nhiêu?” – Mọi khách hàng, bao giờ hết.
Chúng tôi thường xuyên giữ sai số ±0,005mm trong hầu hết các công việc. Đó là năm phần nghìn milimét. Năm micron. Độ dày khoảng 1/10 sợi tóc người.
Trên chiếc Mitsubishi bốn{0}}trục của chúng tôi, khi James đang có một ngày tốt lành và các vị thần máy móc đang mỉm cười, chúng tôi có thể chạm tới ±0,002mm. Điều đó đang đi vào phạm vi không chắc chắn về đo lường, nơi chúng tôi không hoàn toàn chắc chắn rằng thiết bị đo lường của mình đủ chính xác để xác minh những gì chúng tôi thực sự đã tạo ra.
Bề mặt hoàn thiện? Thông thường khoảng 0,2-0,4 Ra (đó là phép đo độ nhám) trên các vết cắt lướt. Hãy giảm xuống 0,1 Ra nếu chúng tôi thực sự cố gắng, mặc dù tại thời điểm đó, bạn sẽ phải mất rất nhiều thời gian cho những đường chuyền về đích.
Nhưng đây là bí mật bẩn thỉu không ai nói cho bạn biết:Dây EDM CHẬM.
Tấm thép dày 50mm mà tôi đã đề cập trước đó? Cắt thô ở cài đặt thông thường của chúng tôi? Khoảng 30-40 mm vuông mỗi phút. Vì vậy, một đoạn cắt 100mm x 100mm sẽ mất 3-4 giờ. SAU ĐÓ bạn thực hiện bài đọc lướt của mình.
Chúng tôi đã trích dẫn một công việc vào tuần trước mà khách hàng đã bị sốc vì phải mất 40 giờ sử dụng máy. “Anh không thể… tăng tốc lên được sao?” họ hỏi. Vâng, về mặt kỹ thuật, nhưng phần của bạn trông giống như thứ rác rưởi và độ chính xác về chiều sẽ biến mất. Không có bữa trưa miễn phí ở Wire EDM.
Tốc độ, dứt điểm và chính xác – chọn hai, bạn không thể có cả ba.
Khi nào KHÔNG nên sử dụng Wire EDM (thành thật mà nói, sếp tôi mong tôi đừng viết)
Hãy nhìn xem, chúng tôi kiếm tiền khi bạn sử dụng dịch vụ Wire EDM của chúng tôi. Nhưng hãy để tôi giúp bạn tiết kiệm thời gian và tiền bạc:
Nếu bạn có thể nghiền nó, xay nó. Gia công CNC thông thường có thể nhanh hơn gấp 10 lần và chi phí chỉ bằng một nửa cho hầu hết công việc.
Nếu dung sai của bạn nhỏ hơn ±0,02mm thì có thể bạn không cần Wire EDM.
Nếu vật liệu của bạn mềm (nhôm, thép nhẹ, nhựa) thì nhất định không nên sử dụng Wire EDM. Nó sẽ hoạt động, nhưng nó quá mức cần thiết.
Nếu bạn chỉ cần các hình dạng bên ngoài và chúng không quá phức tạp thì cắt bằng tia nước có thể rẻ hơn.
Chúng tôi đã từ chối công việc vào tháng trước – có người muốn chúng tôi nối dây EDM để cắt một số giá đỡ bằng nhôm. Tôi nói thẳng với anh ấy: "Anh bạn, hãy xay những thứ này đi. Bất kỳ cửa hàng máy móc nào cũng có thể làm việc này trong một phần tư thời gian với giá chỉ bằng một nửa." Anh ấy đánh giá cao sự trung thực và cuối cùng đã gửi cho chúng tôi một công việc khác thực sự cần Wire EDM. Đôi khi sự trung thực sẽ được đền đáp.
Mặc dù đừng nói với bộ phận bán hàng rằng tôi đang cho đi công việc. Họ đã khó chịu với tôi vì bài đăng trên blog mà tôi đã viết vào tháng 8 về công cụ được định giá quá cao. Điều đó gây ra một số… cuộc thảo luận.
Các vấn đề thường gặp (hoặc: tại sao tôi lại có những giấc mơ căng thẳng về việc đứt dây điện)
Đứt dây– Đã đề cập rồi, nhưng nghiêm túc mà nói, đây là 80% vấn đề của chúng ta. Chúng tôi đã thử các loại dây khác nhau, độ căng khác nhau, hiến tế một con gà cho các vị thần máy móc (đùa… chủ yếu là vậy). Một số ngày, cỗ máy quyết định rằng nó ghét bạn.
Ô nhiễm điện môi– Các mảnh vụn kim loại tích tụ trong nước, độ dẫn điện tăng lên, tia lửa điện trở nên không nhất quán, các bộ phận trông thô ráp. Chúng tôi thay đổi bộ lọc của mình một cách tôn giáo mỗi tuần. Về mặt tôn giáo. Có trong lịch trình, viết bằng bút đỏ, gạch chân hai lần.
Lớp đúc lại– Quá trình phát tia lửa điện làm tan chảy kim loại và một lượng nhỏ kim loại sẽ đông cứng lại trên bề mặt cắt. "Lớp đúc lại" này có thể dày 0,001-0,01 mm nhưng cứng hơn và giòn hơn vật liệu nền. Đối với một số ứng dụng, điều này không thành vấn đề. Đối với những bộ phận khác (ví dụ như các bộ phận dễ bị mỏi), đây là một vấn đề lớn và cần được loại bỏ bằng cách đánh bóng bằng tay. Chúng tôi đã thực hiện một loạt các bộ phận cho một nhóm F1 vào năm ngoái (một lần nữa, NDA, nhưng chúng có màu đỏ), trong đó việc loại bỏ lớp đúc lại đã tăng thêm 2 giờ làm việc thủ công cho mỗi bộ phận.
Côn– Ngay cả trên máy hai{0}}trục, nếu dây của bạn không thẳng đứng hoàn toàn thì bạn sẽ bị côn. Thường rất nhỏ – có thể là 0,01 mm trên chiều cao 50 mm – nhưng nó vẫn ở đó. Ở những bộ phận quan trọng, James dành nhiều thời gian để kiểm tra và điều chỉnh độ thẳng đứng của dây. Anh ấy thực hiện toàn bộ nghi thức này với một chỉ báo quay số mà tôi khá chắc chắn ít nhất 50% là mê tín, nhưng các bộ phận đều xuất hiện thẳng nên tôi là ai để đánh giá?
Rửa góc– Ở các góc bên trong, khả năng xả không tốt bằng nên các đường cắt không đều nhau. Có những chiến lược đền bù cho việc này, nhưng điều đó có nghĩa là có nhiều thời gian lập trình hơn và thường là một lượt lướt qua bổ sung. Rửa góc là lý do khiến James lẩm bẩm một mình khi lập trình.
Tương lai (hoặc: điều khiến các kỹ sư phải thức trắng đêm)
Công nghệ Wire EDM đang hướng tới đâu?
Cắt nhanh hơn– Mọi thế hệ máy mới đều khẳng định tốc độ cắt nhanh hơn 20-30%. Trên thực tế, con số này thường là 10-15% và thường đi kèm với sự cân bằng về độ hoàn thiện bề mặt. Nhưng chúng tôi sẽ lấy nó. Fanuc mới nhất của chúng tôi (được giao vào tháng 3 năm nay, vẫn đang trả hết) nhanh hơn đáng kể so với mẫu 2015 của chúng tôi.
Tự động hóa tốt hơn– Mitsubishi của chúng tôi có thể chạy không cần giám sát qua đêm NẾU mọi thứ diễn ra hoàn hảo. Chữ "nếu" lớn đấy. Các máy mới hơn có hệ thống luồn dây tốt hơn, điều chỉnh độ căng dây tự động, tất cả những thứ tốt đó. Ước mơ là tắt đèn-gia công. Thực tế là Steve vẫn đến vào lúc 6 giờ sáng hầu hết các buổi sáng để kiểm tra các chuyến chạy đêm vì trước đó chúng tôi đều đã bị bỏng nặng.
Đo lường tích hợp– Một số-máy cao cấp hiện có hệ thống thăm dò có thể đo lường bộ phận mà không cần tháo nó ra khỏi máy. Chúng tôi chưa có cái này (£40,000+ bổ sung-nhưng tôi đã thấy nó được chứng minh và nó thực sự ấn tượng. Sẽ giúp James tiết kiệm được khoảng 30 phút cho mỗi phần công việc phức tạp.
Công nghệ đánh lửa tốt hơn– Máy phát điện mới có khả năng kiểm soát tốt hơn các đặc tính đánh lửa. Bề mặt hoàn thiện mịn hơn, ít đúc lại hơn, độ chính xác góc tốt hơn. Công cụ này đang thực sự trở nên tốt hơn, không chỉ là tiếp thị vớ vẩn.
Lời khuyên thiết thực (từ một người đã mắc tất cả sai lầm)
Vì có thể bạn đang cân nhắc hoạt động của Wire EDM nên đây là một số-sự khôn ngoan khó có được:
1. Thiết kế dây EDM– Các góc trong phải có bán kính ít nhất bằng đường kính dây + độ lệch. Vì vậy, bán kính tối thiểu của dây 0,25mm + 0.05mm offset=0.3mm. Chúng tôi luôn nhận được các bản vẽ với các góc nhọn được chỉ định và phải giải thích vật lý cho các nhà thiết kế. Già đi nhanh chóng.
2. Dành thời gian– Đừng gọi cho chúng tôi chiều thứ Sáu cần phụ tùng vào sáng thứ Hai. Nó không xảy ra. Dây EDM mất THỜI GIAN. Một phần nhỏ điển hình là tối thiểu 8-12 giờ. Phần phức tạp có thể là ngày.
3. Vấn đề chuẩn bị nguyên liệu– Nếu phôi của bạn không được giảm bớt lực căng-, nó có thể bị cong vênh khi chúng ta cắt do ứng suất bên trong được giải phóng. Thế thì khả năng chịu đựng của bạn là rác rưởi. Đừng bỏ qua việc giảm căng thẳng ở những phần quan trọng.
4. Bắt đầu lỗ– Chúng ta cần một lỗ để luồn dây qua để bắt đầu cắt. Hầu hết các bộ phận cần khoan lỗ 2-3mm trước. Hãy đưa những thứ này vào thiết kế của bạn nếu không chúng tôi sẽ tính phí khoan chúng.
5. Chi phí không tuyến tính– Thêm lượt thứ hai sẽ tăng gấp đôi thời gian của máy. Dung sai chặt chẽ hơn có nghĩa là chi phí cho dung sai vượt qua nhiều hơn. 0.01mm có thể cao hơn 20% so với 0,02 mm. Nhưng dung sai 0,002mm? Đó là gấp đôi hoặc gấp ba vì chúng tôi cần thêm nhiều đường chuyền dứt điểm và mọi thứ phải hoàn hảo.
6. Bề mặt hoàn thiện và dung sai– Chúng có liên quan nhưng không giống nhau. Bạn có thể có dung sai chặt chẽ với lớp hoàn thiện thô hoặc dung sai lỏng lẻo với lớp hoàn thiện gương. Hãy rõ ràng điều gì quan trọng hơn cho ứng dụng của bạn.
Những ứng dụng thực tế
Chúng ta thấy Wire EDM ở đâu nhiều nhất?
Chế tạo dụng cụ và khuôn dập– Đây là công việc bánh mì và bơ. Khuôn đột, khuôn định hình, khuôn ép phun. Bất cứ thứ gì cần hình dạng phức tạp bằng thép cứng. Có lẽ chúng tôi làm 40% công việc của mình cho các nhà sản xuất công cụ.
Linh kiện hàng không vũ trụ– Răng cưa của lưỡi tuabin, các phụ kiện cấu trúc có các đường cắt tiết kiệm trọng lượng-chính xác, bất kỳ thứ gì bằng titan (điều này rất tệ đối với máy móc thông thường). Tháng trước đã thực hiện một loạt khung titan, điều đó thực sự không thể thực hiện được bằng bất kỳ cách nào khác.
Thiết bị y tế– Dụng cụ phẫu thuật, linh kiện cấy ghép, bất cứ thứ gì cần cả độ chính xác và độ hoàn thiện bề mặt tốt. Mặc dù các thủ tục giấy tờ quy định về công việc y tế gần như đã giết chết chúng tôi. Jenny đã dành BA TUẦN để soạn tài liệu cho chứng nhận ISO 13485 của chúng tôi. Cô ấy vẫn còn cay đắng về điều đó.
Máy đo chính xác– Calip, thước đo, thiết bị kiểm tra. Phòng thí nghiệm hiệu chuẩn ở cuối đường là một trong những khách hàng thường xuyên của chúng tôi.
ô tô– Chủ yếu là công việc nguyên mẫu và đua xe thể thao. Khối lượng sản xuất thường quá cao đối với tính kinh tế của Wire EDM. Nhưng đối với đội F1 đó? Tiền bạc thực sự không phải là vấn đề đáng lo ngại khi bạn cần những bộ phận hoạt động tốt.

Phần tóm tắt (vì phần này đã dài rồi)
Vậy Dây EDM là gì?
Đó là một quy trình cắt kim loại chính xác sử dụng tia lửa điện để ăn mòn kim loại, có độ chính xác đáng kinh ngạc và có thể cắt các vật liệu và hình dạng mà phương pháp gia công thông thường không thể thực hiện được. Nó chậm, hơi tốn kém, đôi khi thất thường và hoàn toàn cần thiết cho một số loại công việc nhất định.
Có đáng để học hỏi không? Nếu bạn đang làm việc trong lĩnh vực sản xuất thì chắc chắn là như vậy. Nếu bạn cần những bộ phận phức tạp được làm từ vật liệu cứng, có thể cuối cùng bạn sẽ nói chuyện với một người như tôi.
Chúng ta có thiên vị vì sở hữu bốn máy Wire EDM và cần khiến chúng bận rộn để biện minh cho sự tồn tại của chúng với Jenny trong bộ phận kế toán không? Có lẽ. Nhưng chúng thực sự là những cỗ máy đáng chú ý khi bạn cần những gì chúng có thể làm.
Nếu bạn muốn xem họ hoạt động như thế nào, chúng tôi sẽ tổ chức các chuyến tham quan cửa hàng vào Thứ Năm đầu tiên hàng tháng (ngày tiếp theo là ngày 1 tháng 12, hãy gửi email cho Sandra để đặt chỗ). Cảnh báo công bằng: chúng không thú vị chút nào khi xem – chỉ là một sợi dây mỏng đang từ từ di chuyển qua kim loại mà không có gì đáng chú ý xảy ra. Nhưng kết quả khá ngoạn mục.
Và mang theo nút tai. Máy bơm điện môi LỚN.
P.S.– Ồ, và nếu Wire EDM làm bạn quan tâm thì bạn nên biết về người anh em họ của nó:Máy EDM chìm(còn gọi là Ram EDM). Sử dụng một điện cực có hình dạng chìm xuống để đốt các lỗ sâu thành kim loại – rất phù hợp để làm khuôn. Nguyên lý tia lửa giống nhau, ứng dụng hoàn toàn khác nhau. Chúng tôi không có, điều này giúp tôi khỏi phải giải thích thêm một hóa đơn tiền điện khổng lồ nữa cho Jenny.